Fiapos na impressão 3D (stringing): por que acontecem e como acabar com eles
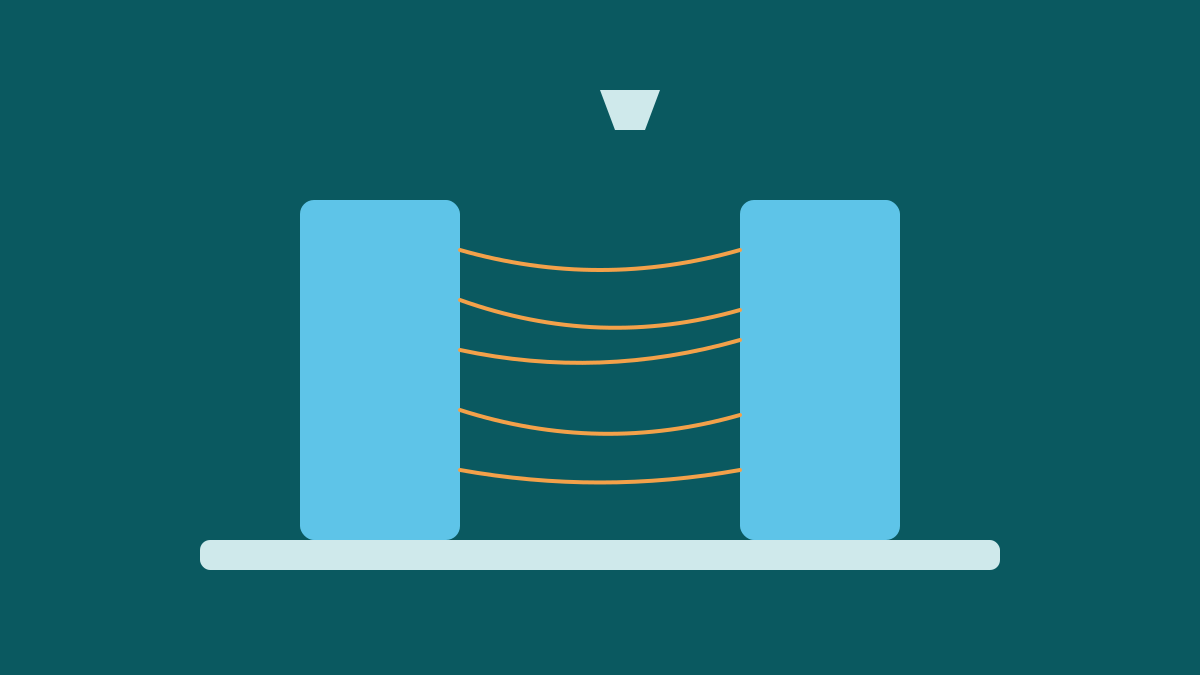
Fios finos como teia de aranha entre as partes da peça têm quatro causas principais: filamento úmido, bico quente demais, retração fraca e viagens longas sobre o vazio. Veja o que ajustar, em que ordem.
Os fiapos, também chamados de stringing ou “teia de aranha”, são fios finos de plástico entre duas partes da peça. Eles aparecem quando o bico sai de um ponto e vai imprimir em outro: no caminho, um pouco de plástico derretido escorre e estica um fio. É um dos defeitos mais comuns, e quase sempre tem solução no próprio fatiador.
1. Filamento úmido
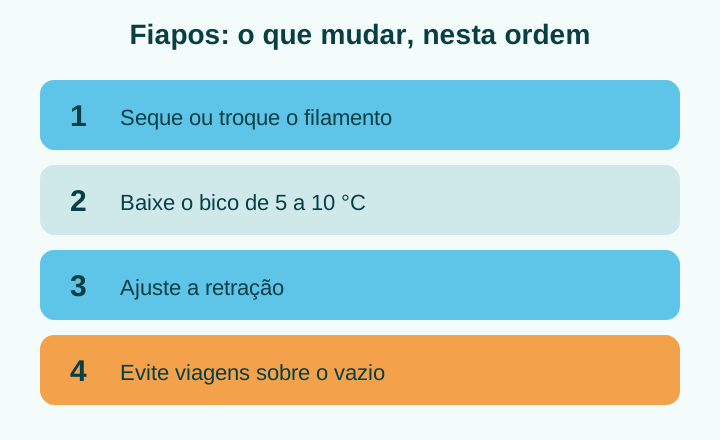
Segundo a Prusa, o filamento pode ter absorvido umidade, o que causa muitos fiapos. O sinal mais fácil de perceber são estalos e um pouco de vapor saindo do bico durante a impressão. Se isso acontecer, seque o carretel seguindo a orientação do fabricante do filamento, ou teste com um rolo novo. Não adianta mexer no fatiador antes de resolver a umidade.
2. Bico quente demais
Plástico mais quente fica mais mole e escorre mais. A Prusa e a Simplify3D sugerem baixar a temperatura do bico de 5 a 10 °C e imprimir o mesmo teste de novo. Não exagere: com temperatura baixa demais, o filamento não sai direito e a peça fica fraca. Para achar o ponto certo, use a torre de temperatura do nosso Laboratório 3D.
3. Retração
A retração puxa o filamento um pouco para trás antes de cada viagem, para o bico não pingar. É o ajuste mais importante contra fiapos, segundo a Simplify3D.
| Ajuste | O que dizem as fontes |
|---|---|
| Distância, extrusora direta | De 0,5 a 2 mm (Simplify3D). A Prusa usa no máximo 2 mm nas MK3. |
| Distância, extrusora Bowden (tubo longo) | Pode chegar a 15 mm (Simplify3D). A Prusa MINI usa 3,2 mm de fábrica. |
| Velocidade | De 20 a 100 mm/s (Simplify3D). |
Se ainda houver fiapos, a Simplify3D sugere aumentar a distância de 1 em 1 mm e testar de novo. Velocidade alta demais pode fazer o motor pular passos ou morder o filamento. Por isso, parta do perfil de fábrica da sua impressora 3D e mude pouco de cada vez. O teste de retração do Laboratório 3D ajuda nessa etapa.
4. Viagens sobre o vazio
Quanto mais tempo o bico passa sobre o ar, mais chance de escorrer. No fatiador, procure a opção de evitar cruzar perímetros, que a Prusa chama de “Avoid crossing perimeters” e a Simplify3D de “Avoid crossing outline”. Ela faz o bico contornar por dentro da peça em vez de atravessar o vazio. A Prusa também recomenda deixar ligada a limpeza durante a retração (“Wipe while retracting”).
Já imprimiu? Dá para limpar
Para fiapos que já estão na peça, a Prusa sugere passar uma pistola de calor por um ou dois segundos sobre os fios. Faça isso com cuidado, longe de coisas que derretem, e sem encostar na peça. Fios mais grossos saem com estilete ou alicate de corte, sempre cortando para longe do corpo.
Resumo
- Seque ou troque o filamento.
- Baixe o bico de 5 a 10 °C.
- Ajuste a retração em passos pequenos.
- Ligue a opção de evitar cruzar perímetros.
Veja também a ficha de fiapos no guia de defeitos e, se o problema for o contrário, com falta de plástico, a de subextrusão.
Fontes
Viu algo incorreto ou desatualizado? Envie uma correção · Como produzimos