Warping na impressão 3D: por que os cantos levantam e como resolver
Os cantos da peça soltam da mesa e entortam? Veja por que o plástico empena ao esfriar e o que fazer, do PLA ao ABS, em passos simples.
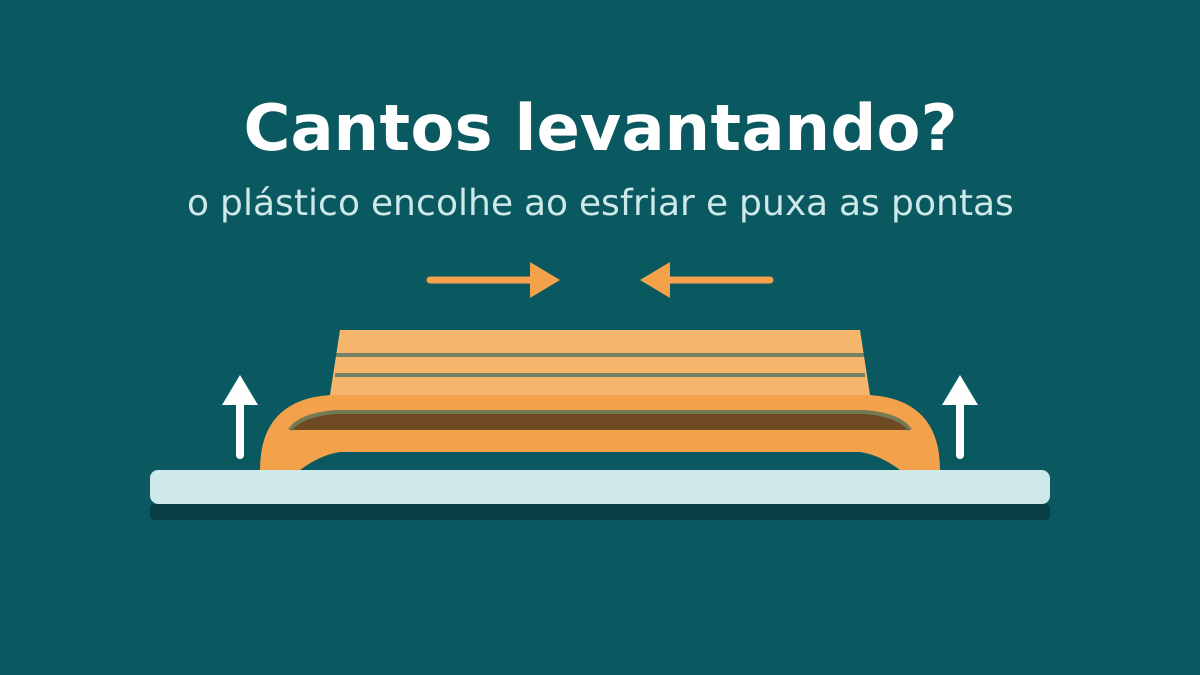
- Warping (empenamento) acontece porque o plástico encolhe ao esfriar e puxa os cantos para cima.
- Placa limpa, borda (brim) no fatiador e nada de corrente de ar são os primeiros ajustes a testar.
- ABS e ASA empenam mais: a Prusa indica mesa bem quente, impressora 3D fechada e ambiente ventilado.
Você deixa a impressão rodando e, na volta, os cantos da peça estão levantados, como se ela quisesse sair da mesa. Esse defeito tem nome: warping, ou empenamento. Ele é comum, tem causa conhecida e muitas vezes se resolve com ajustes simples.
Por que a peça empena
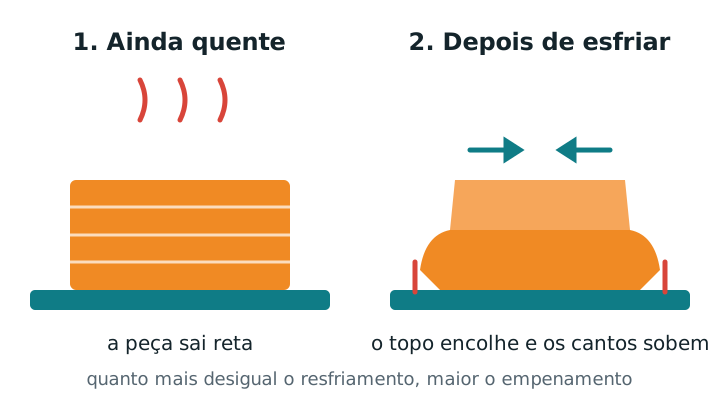
O plástico sai quente do bico e encolhe quando esfria. O ABS, por exemplo, encolhe quase 1,5% ao sair de 230 °C e chegar à temperatura ambiente, segundo a Simplify3D. A Prusa fala em algo entre 1% e 2%. As camadas de cima esfriam e puxam as de baixo. Se a peça não estiver bem presa, os cantos são os primeiros a soltar.
Dica: o momento em que o canto solta dá uma pista. Se solta logo no começo, comece olhando a aderência da primeira camada. Se solta mais tarde, o encolhimento pesa mais. As duas causas podem aparecer juntas. Veja os dois casos no guia de defeitos.
O que testar, do mais simples ao mais trabalhoso
- Limpe a placa como o fabricante indica. Para a placa PEI removível da Bambu Lab, o guia da marca recomenda lavar com água morna e detergente e evitar tocar a superfície, porque a oleosidade dos dedos atrapalha a aderência. Outras placas podem pedir outro cuidado: siga a instrução do fabricante da sua.
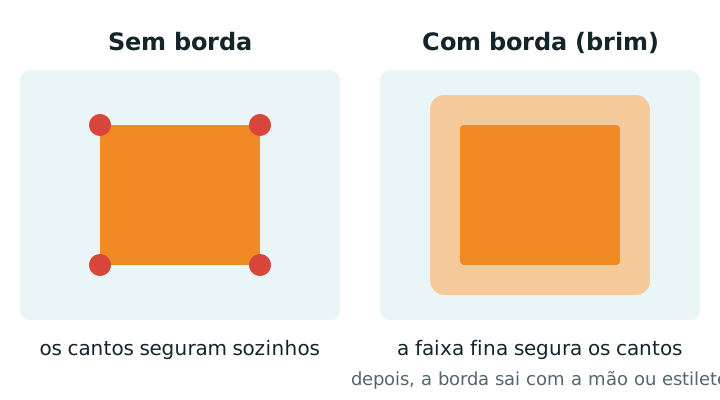
- Ative a borda (brim) no fatiador. É uma faixa fina em volta da peça que ajuda a segurar os cantos. A Simplify3D sugere borda ou base (raft) quando as outras medidas não bastaram.
- Tire a corrente de ar. Afaste a impressora 3D de janela, ventilador e ar-condicionado.
- Use a temperatura de mesa do perfil do filamento. O perfil do fatiador para o seu material é o ponto de partida.
- Para ABS e ASA, use uma impressora 3D fechada. A Prusa diz que, com esses materiais, a impressora 3D deve ficar dentro de um gabinete, e a Simplify3D cita o gabinete como algo que pode ajudar. Use só uma impressora 3D fechada de fábrica ou um gabinete que o fabricante dela indique. Não improvise uma caixa em volta de uma impressora 3D aberta, como a A1: o calor preso pode prejudicar a eletrônica e outras peças que não foram feitas para isso.
PLA, PETG e ABS: o que muda
| Material | Tendência a empenar | O que ajuda |
|---|---|---|
| PLA | baixa | placa limpa, borda em peças grandes |
| PETG | baixa | placa limpa e sem corrente de ar |
| ABS e ASA | alta | mesa bem quente, impressora 3D fechada, ventoinha de peça baixa ou desligada |
A Prusa descreve o PLA e o PETG como materiais de baixo empenamento. Para o ABS, ela recomenda a mesa a 100 °C, entre 80 e 110 °C conforme o tamanho da peça. A Simplify3D cita de 100 a 120 °C e diz que muita gente prefere desligar a ventoinha de resfriamento com esse material.
Segurança: ABS e ASA soltam vapores ao imprimir. A Prusa orienta usar a impressora 3D em ambiente bem ventilado. Mantenha a corrente de ar longe da peça, para não piorar o empenamento.
Ainda empenou?
- Imprima a mesma peça de novo mudando uma coisa por vez, para saber o que resolveu.
- Se a primeira camada não gruda nem no começo, veja peça que não gruda na mesa.
- O passo a passo ilustrado está em empenamento no guia de defeitos.
- Não tem certeza se é empenamento? O Diagnóstico 3D faz algumas perguntas e aponta o defeito mais provável.
Fontes
Viu algo incorreto ou desatualizado? Envie uma correção · Como produzimos